客户服务热线
19933186294
19933186294
联系人:辛经理
手 机:19933186294
电 话:19933186294
邮 箱:19933186294@163.com
地 址:河北省衡水市安平县高新技术产业开发区纬二路21号
浸塑是双边丝护栏网应用比较广泛的一种表面处理方式,成型之后的塑层包裹在钢丝和管材表面,隔绝水汽、阳光和外界摩擦,和喷塑、电镀锌这类工艺相比,浸塑的涂层厚度有明显区别。甄特护栏在浸塑车间加工护栏网片时,会按照固定工序分步操作,每一步都会影响最终涂层的附着效果,下面梳理整套浸塑的加工流程以及工艺特点。
浸塑加工的第一步是网片、立柱的前期清理,原材料表面存在铁锈、油污、氧化皮,如果清理不到位,塑层后期容易起皮脱落。常规处理分为除油、除锈、磷化几道工序,经过磷化处理之后,钢材表面会形成一层钝化膜,方便塑粉更好附着。 如果是热镀锌打底的双边丝护栏,镀锌完成之后同样要做表面清洁,去掉表面浮锌和污渍,这一类复合工艺的前处理耗时,会比普通黑丝直接浸塑多出两到三道工序。
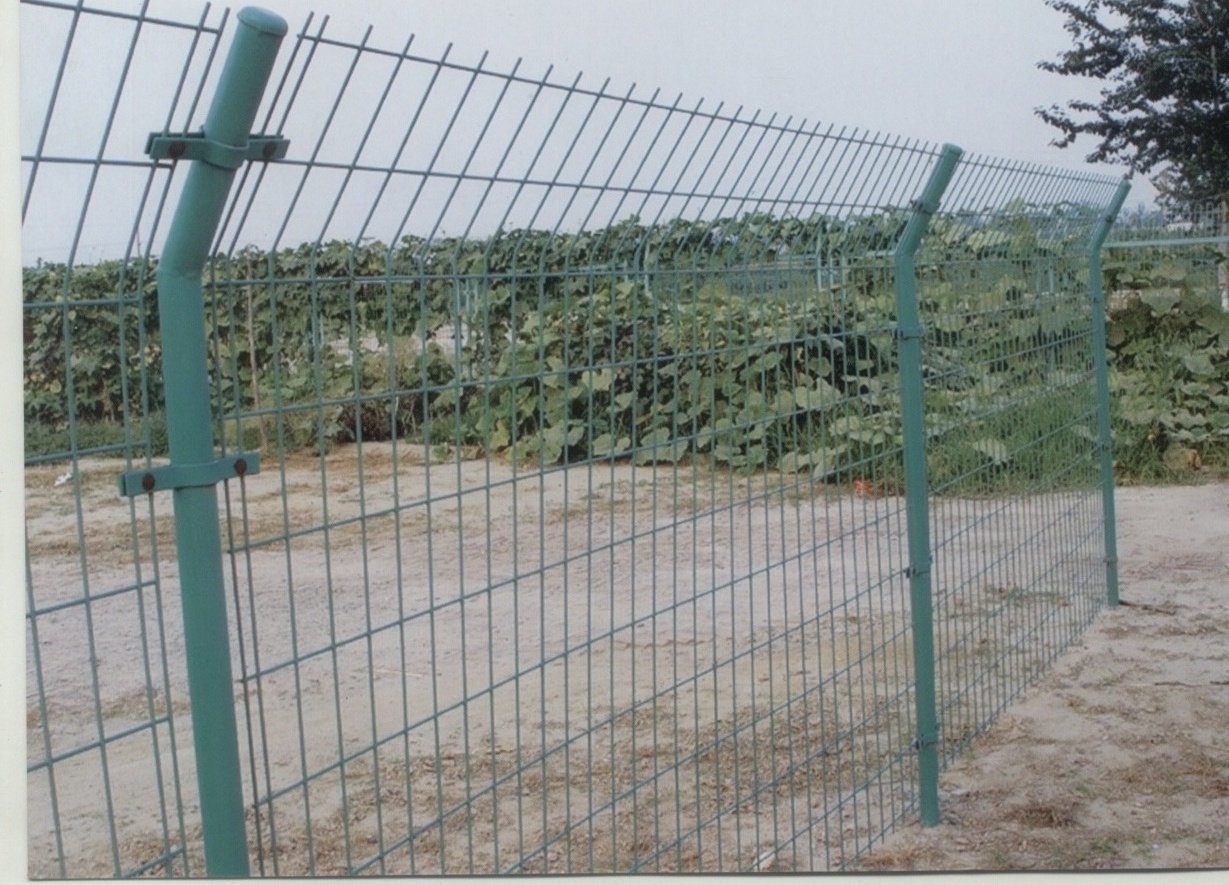
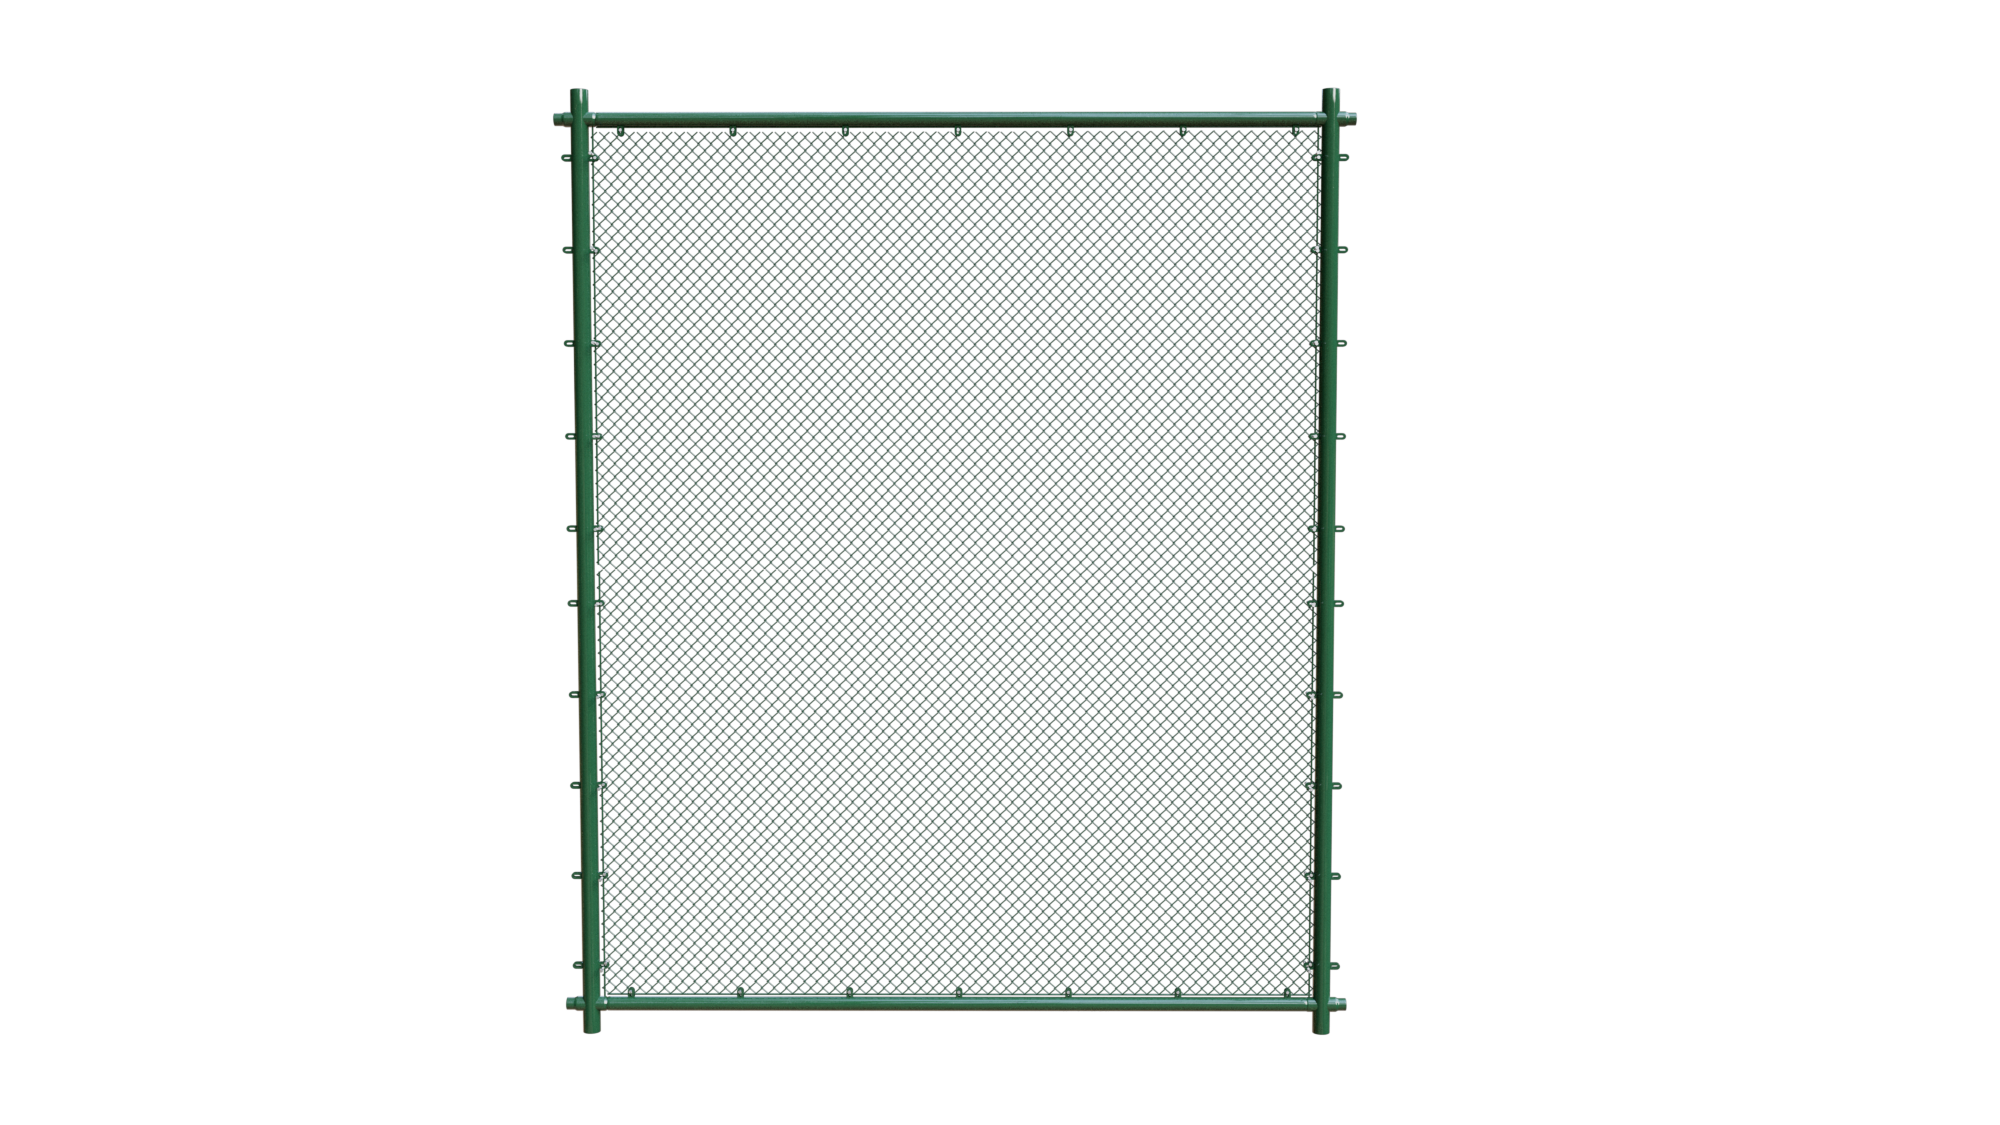
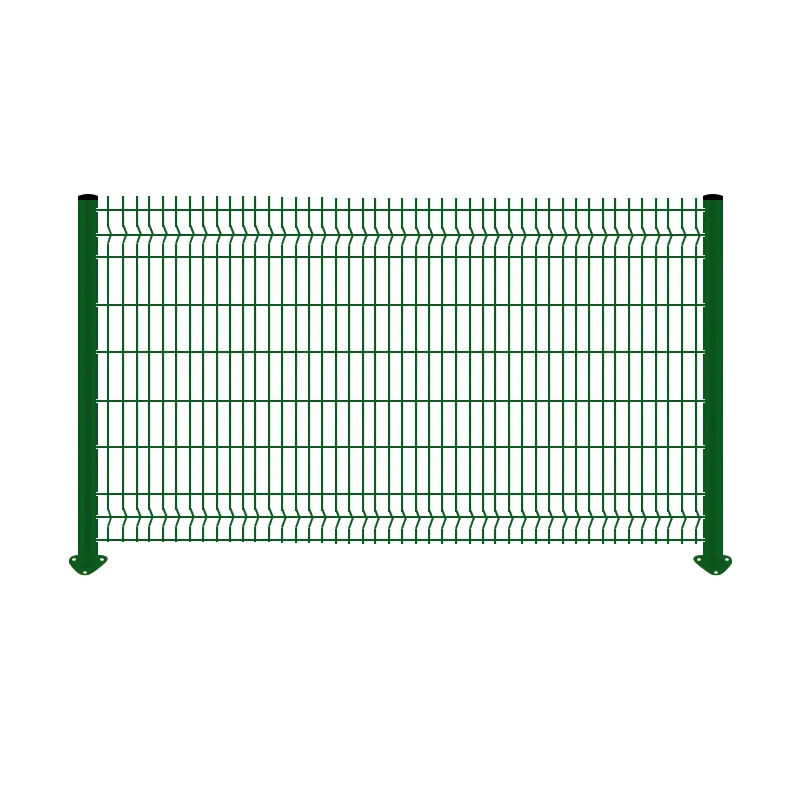
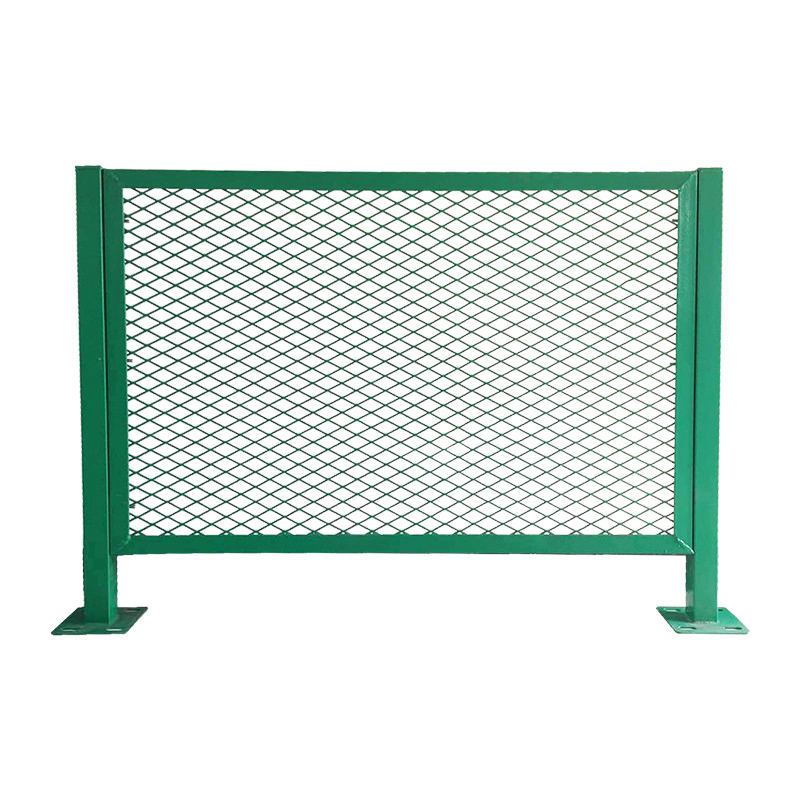
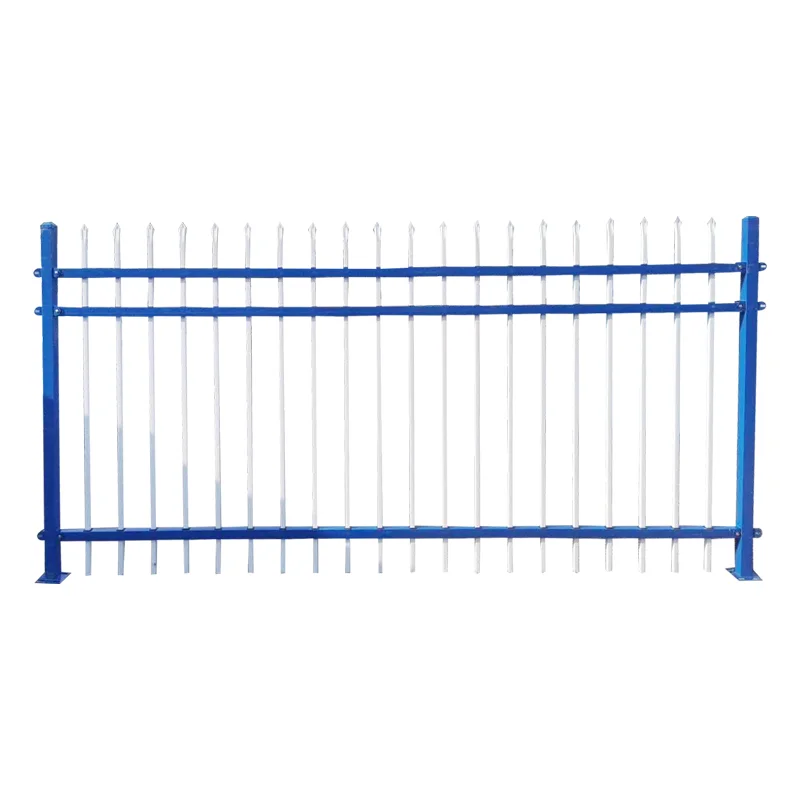
(双边丝护栏效果图)
清理完成的护栏网片会送入加热炉进行预热,预热温度大多控制在 260 摄氏度到 320 摄氏度之间,温度区间需要根据钢丝粗细、管材壁厚微调。丝径 3.5mm 的细网丝升温速度快,保温时间短;4.5mm 加粗丝和厚壁立柱蓄热能力更强,保温时长需要适当增加。 预热环节是浸塑成型的关键,温度偏低时塑粉熔融不充分,涂层薄且附着力弱,温度过高又会造成塑粉快速老化,表层出现麻点、流挂的瑕疵。
预热到设定温度的工件,会快速浸入装有塑粉的浸塑槽内,槽内的塑粉通过流化床保持悬浮状态,高温工件接触塑粉之后,表面的热量会让粉末熔融,一层一层包裹在护栏的各个位置。浸塑时长一般在 8 秒到 20 秒之间,停留时间越长,最终成型的塑层越厚。 双边丝护栏的折弯位置、丝和丝交叉的焊点,是容易防护不到位的地方,浸塑工艺依靠熔融塑粉流动包裹,焊点缝隙也可以形成连续保护层,这也是它对比喷塑的一个优势。
从浸塑槽取出的工件表面带着熔融塑层,会放置在通风区域自然冷却,也可以采用风冷方式加快定型,冷却之后塑层固化成型,常规浸塑涂层厚度维持在 0.8mm 至 1.2mm。冷却完成之后,工人会对网片边角、挂点位置做简单修整,打磨掉多余的塑瘤,再检查表层有没有漏浸、针孔、开裂等问题。 甄特护栏在这个环节会单独核对涂层均匀度,对于漏浸的位置,会安排二次补浸处理,减少成品瑕疵。
不少采购容易把浸塑和喷塑弄混,两种工艺的成型原理完全不同。喷塑依靠静电吸附,塑层厚度多在 0.06mm 到 0.1mm,涂层偏薄;浸塑依靠工件余热熔融塑粉,涂层厚度高出很多,抗磕碰、抗雨水冲刷的表现更好。 在加工成本上,同等规格双边丝护栏,浸塑款加工费用比喷塑高出一部分,生产周期也会多出半小时到一小时,适合长期放在露天环境使用。
甄特护栏做浸塑双边丝护栏时,有两种常见配套方案,一种是黑丝直接浸塑,工序简单,成本偏低,适合干燥、磕碰少的场地;另一种是先热镀锌,再做浸塑,锌层打底,外层再加塑层,双层防护结构,适合临水、多雨或者盐碱土质的户外场地。 塑粉颜色可以按需调配,草绿、墨绿、白色是订单里选用频次较高的色系,不同颜色的塑粉在耐紫外线能力上存在差别,户外长期使用的项目,一般选用抗老化配方的塑粉原料。
浸塑涂层可以延缓钢材锈蚀,但持续的硬物撞击会造成塑层破损,破损位置失去防护之后,水汽会慢慢渗入内部钢丝。日常使用中,定期查看护栏表面状态,发现局部塑层开裂,及时用配套修补材料封闭创面,能够延长护栏的使用时长。采购阶段也可以提前和厂家确认塑粉原料类型,区分普通塑粉和耐候型塑粉,匹配场地的日照条件。甄特护栏(19933186294),免费定制方案。
Copyright © 2002-2026 甄特护栏 河北巨人金属制品科技有限公司 版权所有 备案号:冀ICP备16006721号
服务热线